Vedhæftning af en gear reduktion til en elektrisk motor er en grundlæggende opgave i mekanisk kraftoverførsel. Den mest almindelige og pålidelige metode er direkte kobling ved hjælp af en fleksibel eller stiv kobling, der forbinder motorakslen med reduktionsindgangsakslen. Alternative metoder omfatter rem- og remskivetræk og kæde- og tandhjulstræk , hver egnet til specifikke drejningsmoment, hastighed og rumlige krav. Valg af den korrekte fastgørelsesmetode påvirker direkte systemets effektivitet, levetid og vedligeholdelseshyppighed. Denne artikel giver en detaljeret, praktisk vejledning, der dækker alle tre primære fastgørelsesteknikker, trinvise installationsprocedurer, sammenlignende data og svar på ofte stillede spørgsmål.
Nøgle takeaway: Til 80 % af industrielle applikationer giver en fleksibel kæbekobling installeret med laserjusteringsværktøjer den bedste balance mellem omkostninger, pålidelighed og nem vedligeholdelse, når en gearreduktion monteres på en elektrisk motor.
Hvad er en Gear Reducer, og hvorfor det betyder noget
A gear reduktion er en mekanisk enhed, der reducerer rotationshastigheden af en indgangsaksel, mens dens drejningsmoment øges proportionalt. Den består af et sæt gear anbragt i et hus, designet til at opnå et specifikt reduktionsforhold såsom 10:1, 30:1 eller 100:1. Når en elektrisk motor, der kører med 1.750 omdr./min., er forbundet med en gearreduktion med et forhold på 10:1, roterer udgangsakslen med ca. 175 omdr./min., mens den leverer ca. 10 gange inputdrejningsmomentet minus effektivitetstab. Ifølge data fra American Gear Manufacturers Association kan korrekt udvalgte og installerede gearreduktionsgear opnå effektivitetsvurderinger mellem 94 % og 98 % for enkelttrins spiralformede design. Fastgørelsesmetoden mellem motoren og reduktionsanordningen er den kritiske grænseflade, der bestemmer, om denne effektivitet realiseres i praksis eller går tabt på grund af fejljustering, vibrationer og for tidligt slid.
Gear reduktionsgear tjener tre væsentlige funktioner i kraftoverførselssystemer. Først de multiplicere drejningsmomentet til niveauer, som en motor alene ikke kan producere økonomisk. For det andet, de reducere hastigheden at matche driftskravene til drevet udstyr såsom transportører, blandere og pumper. For det tredje, de match inerti mellem motoren og lasten, hvilket forbedrer kontrolnøjagtigheden og reducerer mekanisk belastning under accelerations- og decelerationscyklusser. Uden en korrekt monteret gearreduktion skulle en elmotor være betydeligt større og dyrere for at levere det samme drejningsmoment ved lave hastigheder.
3 primære metoder til at fastgøre en gearreduktion til en elektrisk motor
Der er præcis tre vidt accepterede metoder til at forbinde en gearreduktion til en elektrisk motor, og hver af dem tjener et særskilt sæt driftsbetingelser. Valget afhænger af fire faktorer: påkrævet drejningsmomentkapacitet, acceptabel fejljusteringstolerance, tilgængelig fysisk plads og samlede omkostninger inklusive vedligeholdelse over den forventede levetid på 5 til 15 år.
Direkte kobling med en fleksibel eller stiv kobling
Direkte kobling er den foretrukne fastgørelsesmetode til langt de fleste industrielle applikationer, fordi den overfører strøm med de færreste mellemkomponenter og den højest opnåelige effektivitet på 97 % til 99 %. I denne konfiguration er motorakslen og reduktionsindgangsakslen forbundet ende-til-ende gennem en koblingsanordning. Fleksible koblinger , såsom kæbekoblinger, skivekoblinger eller gitterkoblinger, kan rumme små mængder vinkelforskydning op til 0,5 grader og parallelforskydning op til 0,05 millimeter. Stive koblinger kræver næsten perfekt justering, men tilbyder nul slør og højere vridningsstivhed, hvilket gør dem velegnede til præcisionsservoapplikationer.
En typisk kæbekobling består af to metalnav med udragende kæber og en elastomer edderkopindsats, der sidder imellem dem. Edderkoppen absorberer vibrationer og tolererer mindre skævheder. Når motoren starter, komprimeres elastomeren lidt, hvilket reducerer stødbelastninger, der overføres til gearreduktionen. Industridata viser, at kæbekoblinger kan forlænge reduktionslejets levetid med 15 % til 25 % sammenlignet med stive koblinger i applikationer med hyppige start og stop. Koblingsnavene er fastgjort til akslerne ved hjælp af kilespor og sætskruer eller spændemekanismer, der giver en friktionspasningsforbindelse, der er i stand til at håndtere drejningsmomenter fra 5 Nm til over 10.000 Nm afhængigt af koblingsstørrelsen.
Rem og remskive drevforbindelse
Remdrevforbindelser bruger en remskive monteret på motorakslen, en tilsvarende remskive på reduktionsindgangsakslen og en spændt rem, der overfører kraft mellem dem. Denne metode vælges, når motor og reduktionsgear skal være fysisk adskilt af en afstand, der gør direkte kobling upraktisk, eller når applikationen drager fordel af muligheden for at justere hastighedsforholdet ved at ændre remskivens diametre. Remdrev fungerer typisk med 90 % til 96 % effektivitet afhængigt af remtype, spænding og omviklingsvinkel. Kileremme er det mest almindelige valg til generel industriel brug, mens synkrone tandremme vælges, når præcise hastighedsforhold skal opretholdes uden at glide.
Remtrækmetoden introducerer et yderligere reduktions- eller multiplikationstrin før gearreduktionen. For eksempel, hvis en motor med en 100 mm remskive driver en 200 mm remskive på reduktionsindgangen, halveres hastigheden, og drejningsmomentet fordobles, før det går ind i gearreduktionen. Dette gør det muligt for ingeniører at finjustere den endelige outputhastighed uden at ændre selve reduktionen. Bæltespændingen skal dog kontrolleres for hver 500 til 1.000 driftstimer i henhold til standard vedligeholdelsesplaner, og remme kræver typisk udskiftning hvert 3. til 5. år afhængigt af driftscyklus og miljøforhold.
Kæde- og tandhjulsdrevforbindelse
Kædedrevforbindelser bruger kædehjul og en rullekæde til at overføre kraft fra motoren til gearreduktionen. Denne metode er valgt til applikationer, der kræver høj drejningsmomenttransmission ved relativt lave hastigheder, hvor remglidning ville være uacceptabel. Kædedrev opnår 95 % til 98 % effektivitet, når de er korrekt smurt og vedligeholdt. I modsætning til bælter glider kæder ikke under belastning, hvilket gør dem velegnede til tunge transportbånd, knusere og blandeudstyr, hvor momentspidser er almindelige. Den primære afvejning er, at kædedrev kræver regelmæssig smøring og producerer mere støj end rem eller direkte koblingsalternativer, med typiske lydniveauer fra 75 til 85 decibel ved driftshastighed.
Trin-for-trin guide til installation af direkte kobling
Følgende procedure dækker det mest almindelige scenarie: fastgørelse af en gearreduktion til en elektrisk motor ved hjælp af en fleksibel kæbekobling på en fælles bundplade. Hvert trin skal udføres i rækkefølge for at sikre korrekt justering og lang levetid.
- Bekræft komponentkompatibilitet. Bekræft, at motorens stelstørrelse, akseldiameter, kilesporsdimensioner og rotationsretning stemmer overens med specifikationerne for reduktionsgearinput. Mål motorakslens diameter med et mikrometer for at sikre, at den er inden for toleranceområdet specificeret af koblingsproducenten, typisk plus eller minus 0,025 mm for aksler op til 50 mm i diameter.
- Rengør alle sammenfaldende overflader. Fjern beskyttende belægninger, rust, snavs og grater fra motorakslen, reduktionsindgangsakslen og koblingsboringerne ved hjælp af en finkornet smergelklud og et opløsningsmiddelbaseret rensemiddel. Enhver forurening mellem parringsoverflader kan forårsage gnidningskorrosion og reducere effektiviteten af koblingsforbindelsen med op til 30 %.
- Monter koblingsnavene. Skub det ene nav på motorakslen og det andet på reduktionsindgangsakslen. For aksler med nøgle, indsæt nøglen i kilesporet, før du monterer navet. Påfør et tyndt, ensartet lag anti-seize-forbindelse på skaftet for at forhindre skævhed. Spænd stilleskruerne eller spændeboltene til det momentværdi, der er angivet af koblingsproducenten, typisk 15 Nm til 80 Nm for mellemstore koblinger.
- Placer motoren og reduktionen på bundpladen. Placer begge enheder på den fælles bundplade med koblingsnavene mod hinanden. Efterlad et mellemrum mellem navfladerne svarende til edderkoppens tykkelse plus 1 mm til 2 mm ekstra spillerum for at tillade termisk udvidelse. Indsæt ikke edderkoppen på dette tidspunkt.
- Udfør grov justering. Brug en ligekant placeret på tværs af toppen og siden af begge koblingsnav for at kontrollere, om der er stor fejljustering. Juster positionen af motoren eller reduktionsanordningen ved hjælp af shims under deres monteringsfødder, indtil ligekanten berører begge nav jævnt i hele deres længde. Shims bør være af rustfrit stål, og ikke mere end fire shims bør stables under en enkelt fod for at bevare stabiliteten.
- Udfør præcisionsjustering med en skiveindikator eller laserjusteringsværktøj. Monter en måleur på det ene nav, og drej det, mens du måler det radiale og aksiale udløb på det modsatte nav. Acceptable værdier er mindre end 0,05 mm for parallel offset og mindre end 0,5 grader for vinkelforskydning. Laserjusteringssystemer kan opnå nøjagtighed inden for 0,01 mm og reducere justeringstiden med 40 % til 60 % sammenlignet med måleskivermetoder.
- Indsæt den elastomere edderkop. Når justeringen er bekræftet, indsæt edderkoppen mellem de to koblingsnav. Edderkoppen skal passe tæt uden at kræve overdreven kraft. Drej akslerne med hånden for at kontrollere, at koblingen drejer frit uden binding på noget tidspunkt i rotationen.
- Tilspænd alle monteringsbolte. Spænd motor- og reduktionsmonteringsboltene til bundpladen med en kalibreret momentnøgle. Følg en krydsmønsterstramningssekvens for at fordele klemkraften jævnt. Boltens drejningsmomentværdier for typiske M12 til M20 fastgørelseselementer spænder fra 70 Nm til 350 Nm afhængigt af boltkvalitet og størrelse.
- Monter koblingsskærmen. Fastgør en stiv koblingsskærm, der dækker alle roterende komponenter. Dette er et sikkerhedskrav under OSHA standard 1910.219 og tilsvarende internationale regler. Afskærmningen skal være i stand til at modstå påvirkningen af en knækket koblingskomponent ved maksimal driftshastighed.
- Udfør en testkørsel uden belastning. Start motoren kort og observer koblingen for vibrationer, usædvanlig støj eller synlig slingre. Hvis der opdages et problem, skal du straks stoppe og kontrollere justeringen igen, før du fortsætter til fuld belastning.
Sammenligning af vedhæftningsmetoder
Tabellen nedenfor giver en side om side sammenligning af de tre primære metoder, der bruges til at fastgøre en gearreduktion til en elektrisk motor. Hver metode har forskellige fordele og begrænsninger, der bestemmer dens egnethed til specifikke applikationer.
| Feature | Direkte kobling | Remtræk | Kædetræk |
|---|---|---|---|
| Effektivitetsområde | 97 % til 99 % | 90 % til 96 % | 95 % til 98 % |
| Fejljusteringstolerance | Op til 0,5 grader kantet, 0,05 mm parallelt | Op til 2 grader kantet, 5 mm parallelt | Op til 1 grad vinkel, 2 mm parallel |
| Støjniveau | 65 til 72 dB | 60 til 70 dB | 75 til 85 dB |
| Vedligeholdelsesinterval | 12 til 24 måneder | 500 til 1.000 driftstimer | 200 til 500 driftstimer |
| Typisk levetid | 10 til 15 år | 3 til 5 år pr. bæltesæt | 5 til 8 år pr. kædesæt |
| Momentkapacitet | 5 Nm til 10.000 Nm | 2 Nm til 2.000 Nm | 20 Nm til 8.000 Nm |
| relative omkostninger | Moderat | Lav til moderat | Moderat to High |
Sammenligning af de tre primære metoder til at fastgøre en gearreduktion til en elektrisk motor. Data afspejler typiske industrielle applikationer baseret på standardtekniske referencer og producentspecifikationer for mellemkrævende operationer.
Strukturdiagram: Direkte koblingssamling
Skematisk repræsentation af et direkte koblingsarrangement, der viser motor, fleksibel kobling og gearreduktion monteret på en fælles stiv bundplade.
Justering og dens indvirkning på levetiden
Akselforskydning er den største enkeltstående årsag til for tidlig gearreduktionsfejl, ansvarlig for anslået 50 % til 60 % af alle udskiftninger af koblinger og lejer i industrielle drivsystemer. Når motorakslen og reduktionsindgangsakslen ikke er korrekt justeret, bevæger de resulterende kræfter sig direkte ind i lejerne og gearene, hvilket forårsager accelereret slid, der kan reducere levetiden med 40 % til 70 % sammenlignet med en korrekt justeret installation.
Der er to typer fejljustering, der skal kontrolleres. Vinkelforskydning opstår, når midterlinjerne på de to aksler skærer hinanden i en vinkel i stedet for at danne en enkelt lige linje. Parallel offset forskydning opstår, når akslens midterlinjer er parallelle, men ikke sammenfaldende, hvilket betyder, at den ene aksel er forskudt i forhold til den anden i det lodrette eller vandrette plan. Det meste i den virkelige verden er en kombination af begge typer. Brancheundersøgelser har vist, at en kæbekobling udsat for 0,5 mm parallel forskydning oplever ca. 3 gange slidhastigheden for en korrekt justeret kobling. Den samme kobling udsat for 1,5 graders vinkelforskydning kan fejle på mindre end 1.000 driftstimer sammenlignet med en forventet levetid på over 20.000 timer under ideelle forhold.
Præcisionsjustering ved hjælp af laserværktøj kan opnå en akselpositioneringsnøjagtighed inden for 0,01 mm, hvilket svarer til en forlængelse af lejernes levetid på 30 % til 50 % sammenlignet med justering udført med måleskiver alene. Omkostningerne ved et laserjusteringssystem, typisk $3.000 til $12.000, inddrives ofte inden for det første driftsår gennem reduceret nedetid og lavere udskiftningsomkostninger i faciliteter med flere drivsystemer.
Overvejelser om drejningsmoment, hastighed og servicefaktorer
Før du vælger en fastgørelsesmetode, skal moment- og hastighedsparametrene ved grænsefladen mellem motoren og gearreduktionen beregnes nøjagtigt. Drejningsmomentet, der overføres gennem koblingen eller drivsystemet, bestemmes af motoreffekten og rotationshastigheden ved hjælp af forholdet: Moment i Nm er lig med 9.550 ganget med effekt i kilowatt divideret med hastighed i RPM. For en 15 kW motor, der kører ved 1.750 RPM, er drejningsmomentet ved motorakslen cirka 82 Nm. Denne værdi skal ganges med a servicefaktor for at tage højde for applikationsspecifikke belastningskarakteristika.
Servicefaktorer er standardiserede multiplikatorer, der sikrer, at koblings- eller drevkomponenterne kan håndtere spidsbelastninger og stødforhold i applikationen. Tabellen nedenfor viser almindeligt anvendte servicefaktorværdier baseret på applikationstype og driftscyklus, afledt af industripraksis og koblingsproducentens retningslinjer.
| Ansøgningstype | Servicefaktor | Duty Cycle | Eksempel udstyr |
|---|---|---|---|
| Ensartet belastning | 1,0 til 1,25 | Kontinuerlig, stabil | Centrifugalpumper, ventilatorer, generatorer |
| Moderat Shock | 1,25 til 1,75 | Intermitterende, moderate starter | Transportører, blandere, kompressorer |
| Kraftig stød | 1,75 til 2,5 | Hyppige starter, bakning | Knusere, hammermøller, stansepressere |
| Alvorligt chok | 2,5 til 4,0 | Ekstrem påvirkning, hyppig vending | Valseværker, store stenknusere |
Servicefaktoranbefalinger for valg af kobling ved fastgørelse af en gearreduktion til en elektrisk motor. Værdier er baseret på standard industrireferencer og bør verificeres mod specifikke producentdatablade for kritiske applikationer.
Almindelige fejl ved montering af en gearreducer
Hver af de følgende fejl er blevet dokumenteret i feltservicerapporter som en hyppig årsag til drevsystemfejl. At undgå disse fejl kan forhindre de fleste for tidlige udskiftninger af koblinger og lejer.
- Springer justeringstrinnet helt over. At stole på basispladens bearbejdningstolerancer alene for at opnå acceptabel justering er utilstrækkeligt. Selv præcisionsbearbejdede bundplader kan have afvigelser i monteringsoverfladen på 0,1 mm til 0,3 mm, hvilket direkte udmønter sig i akselforskydning.
- Bruger for mange shims under monteringsfødderne. Stabling af mere end fire shims skaber et eftergiveligt lag, der kan komprimeres ujævnt over tid, hvilket fører til gradvis forskydning. Hvis der er behov for mere end 3 mm højdejustering, skal du bruge en solid bearbejdet afstandsblok i stedet for flere tynde shims.
- Overspænding af koblingssætskruer. Overskridelse af det anbefalede drejningsmoment på sætskruer kan deformere akslen eller knække koblingsnavet. Dette skaber stresskoncentrationer, der kan føre til træthedsfejl efter 10.000 til 50.000 belastningscyklusser.
- Forsømmelse af termisk ekspansion. Motorer og gearreducere kan stige i temperatur med 40 til 80 grader Celsius over omgivelserne under drift. En 1 meter lang stålaksel udvider sig med cirka 0,12 mm for hver 10 graders temperaturstigning. Koblinger skal have tilstrækkelig aksial frigang til at optage denne ekspansion uden binding.
- Montering af koblingsspindlen baglæns eller brug af det forkerte materiale. Elastomere edderkopper er tilgængelige i flere materialer, herunder polyurethan, nitrilgummi og Hytrel, hver med forskellige temperatur- og kemikalieresistensområder. En polyurethan-edderkop, der bruges i et miljø, der overstiger 80 grader Celsius, vil blødgøres og svigte for tidligt.
- Manglende smøring af koblingen om nødvendigt. Nogle koblingstyper, herunder gitterkoblinger og gearkoblinger, kræver periodisk fedtsmøring. Betjening af disse koblinger uden smøring kan få slidhastighederne til at stige med en faktor på 5 til 10, hvilket fører til fejl inden for uger i stedet for år.
Udvælgelseskriterier for at vælge den rigtige fastgørelsesmetode
Beslutningen om at bruge direkte kobling, remtræk eller kædetræk bør baseres på en systematisk evaluering af fem kriterier. Tildeling af en vægtet score til hvert kriterium hjælper med at eliminere subjektivitet og sikrer, at den valgte metode matcher applikationskravene.
- Krav til moment og effekt. Direkte koblinger kan håndtere det bredeste drejningsmomentområde fra fraktioneret til over 10.000 Nm. Remtræk er generelt begrænset til applikationer under 2.000 Nm på grund af begrænsninger for rembredde og remskivestørrelse. Kædedrev udmærker sig i scenarier med højt drejningsmoment og lav hastighed, hvor stødbelastninger er hyppige.
- Rumlige begrænsninger. Mål den tilgængelige afstand mellem motorakselenden og reduktionsindgangsakselenden. Direkte koblinger kræver et mellemrum på kun 50 mm til 200 mm afhængig af koblingsstørrelse. Rem- og kædedrev har brug for mere plads til at rumme remskiver eller tandhjulsdiametre og opretholde korrekte centerafstande, typisk 300 mm til 1.500 mm.
- Miljøforhold. I afvaskningsmiljøer, hvor hyppig rengøring med vand eller kemikalier er påkrævet, foretrækkes direkte koblinger med rustfrit stålnav og fødevaregodkendte elastomerer. Remdrev kan absorbere fugt og rumme bakterier, hvilket gør dem uegnede til fødevareforarbejdning uden specialmaterialer. Kædedrev i våde omgivelser kræver kontinuerlige smøresystemer og korrosionsbestandige belægninger.
- Hastighedsforhold fleksibilitet. Hvis applikationen kan kræve fremtidige hastighedsændringer, tilbyder et remtræk med udskiftelige remskiver den nemmeste og billigste metode til at justere det samlede reduktionsforhold. Direkte koblinger giver et fast 1:1-forhold mellem motor- og reduktionsindgang, hvilket kræver, at selve reduktionsgearet ændres for forholdsjusteringer.
- Samlede livscyklusomkostninger. Mens direkte koblinger ofte har højere indledende komponentomkostninger end remdrev, resulterer deres lavere vedligeholdelseskrav og længere levetid typisk i 20 % til 35 % lavere samlede ejeromkostninger over en 10-årig periode, når lønomkostninger til inspektioner og udskiftninger er inkluderet.
Ofte stillede spørgsmål
Kan jeg tilslutte en gearreduktion direkte til en motor uden en kobling?
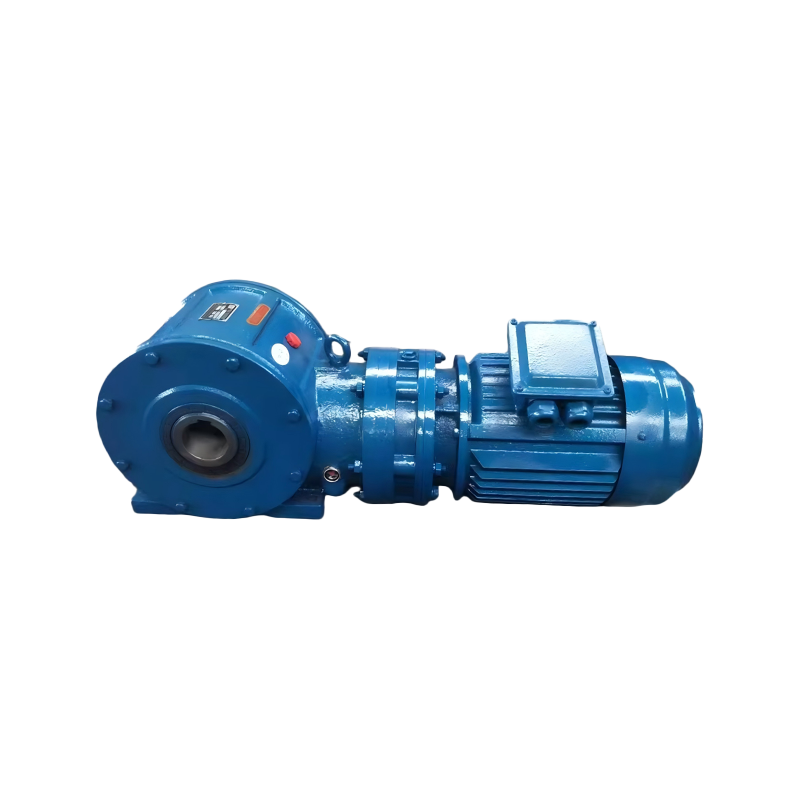
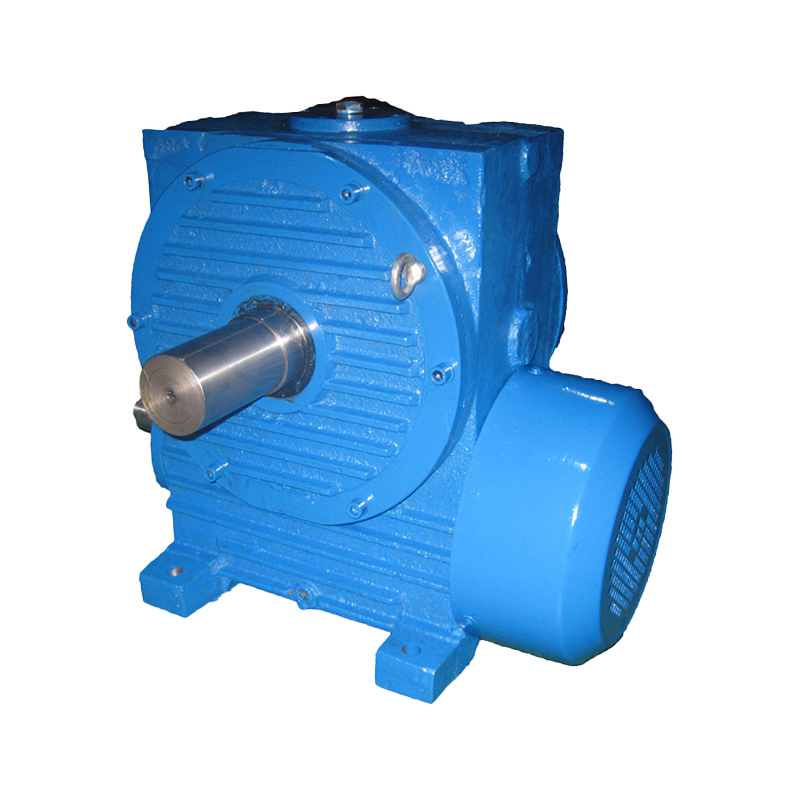
Direkte fastgørelse uden nogen koblingsanordning anbefales ikke til standard industrimotorer og reduktionsgear. Disse to enheders aksler er ikke designet til at forbindes direkte. Selvom akseldiametrene stemmer overens, betyder manglen på ethvert fleksibelt element, at alle forskydningskræfter overføres direkte til lejerne på både motoren og reduktionen, hvilket fører til hurtigt slid. Nogle specialiserede motor-reduktionskombinationer, kendt som gearmotorer, er fremstillet som integrerede enheder, hvor motorakslen og gearet deler et fælles hus. I disse integrerede designs er fastgørelsen intern og fabriksjusteret.
Hvad er den mest almindelige koblingstype, der bruges mellem en motor og en gearreduktion?
Kæbekoblingen med en elastomer edderkoppeindsats er den mest udbredte type til generelle industrielle applikationer op til ca. 500 kW. Det tegner sig for anslået 45% til 55% af alle motor-til-reduktionskoblingsinstallationer. Dens popularitet stammer fra dets fejlsikre design, hvilket betyder, at hvis elastomeren svigter, låser metalkæberne sammen og fortsætter med at overføre drejningsmoment, hvilket forhindrer katastrofal adskillelse. Skivekoblinger og gitterkoblinger er mere almindelige i applikationer med høj ydeevne og højt drejningsmoment over 500 kW, mens stive koblinger primært bruges i præcisionsservosystemer, hvor nul slør er kritisk.
Hvor ofte skal jeg kontrollere justeringen mellem motoren og gearreduktionen?
Justering bør kontrolleres ved første installation, efter de første 200 til 500 driftstimer, og derefter årligt derefter for kontinuerligt fungerende udstyr. Udstyr udsat for hyppige start, stop eller vendebelastninger bør kontrolleres hver 6. måned. Termisk cykling, fundamentsætning og vibrationer kan få justeringen til at glide over tid. En undersøgelse fra 2020 af 300 industrielle drivsystemer viste, at 42 % af enheder, der blev kontrolleret efter 12 måneders kontinuerlig drift, var drevet uden for deres oprindelige justeringstolerancer med mere end 0,03 mm.
Hvad får en gearreduktion til at overophede efter at være blevet fastgjort til en motor?
Overophedning i en nyinstalleret motorreduktionsanordning er oftest forårsaget af fejljustering, hvilket skaber yderligere friktionskræfter, der omdanner mekanisk energi til varme. Andre årsager omfatter overbelastning af reduktionsgearet ud over dens nominelle kapacitet, drift ved hastigheder under den anbefalede minimumshastighed, utilstrækkelig smøring eller en kobling, der er for stiv og overfører vibrationer i stedet for at dæmpe den. En korrekt installeret gearreduktion bør fungere med en overfladetemperaturstigning på 40 til 60 grader Celsius over omgivelserne. Temperaturer på over 90 grader Celsius ved husets overflade indikerer et problem, der kræver øjeblikkelig undersøgelse.
Kan jeg bruge et remtræk i stedet for en direkte kobling til en applikation med højt drejningsmoment?
Remdrev kan bruges til applikationer med højt drejningsmoment, men de kræver omhyggelig konstruktion for at sikre pålidelig drift. Flere parallelle kileremme kan overføre drejningsmoment op til ca. 2.000 Nm. For højere momentniveauer kan synkrone tandremme med bredder op til 200 mm klare op til 5.000 Nm. Remtræk i applikationer med højt drejningsmoment kræver dog hyppige spændingstjek, fordi remstrækning under tung belastning kan forårsage glidning. Et bælte, der glider med kun 2% til 3%, kan generere nok friktionsvarme til hurtigt at nedbryde bæltematerialet. For anvendelser, der overstiger 5.000 Nm, er metoder med direkte kobling eller kædetræk generelt mere praktiske og pålidelige.
Hvilke værktøjer er nødvendige for at fastgøre en gearreduktion til en elektrisk motor?
Det essentielle værktøjssæt inkluderer en kalibreret momentnøgle, der dækker området fra 20 Nm til 400 Nm, et sæt følemålere til måling af mellemrum, en måleur med magnetisk base eller et laserjusteringssystem, rustfrit stål shim-materiale i tykkelser fra 0,05 mm til 1,0 mm med en præcis slebet kant på mindst 3-0 mm, en præcis slebet kant. mikrometer til verifikation af akseldiameter og et komplet sæt unbrakonøgler og topnøgler, der matcher koblings- og monteringsboltstørrelserne. En lejevarmer eller induktionsvarmer kan være påkrævet til montering af store koblingsnav med interferenspasninger på aksler over 50 mm i diameter.
Sikkerhedsforanstaltninger under installation
Lockout- og tagout-procedurer skal følges, når der udføres arbejde på eller i nærheden af motoren og gearreduktionen. Elektrisk isolation skal verificeres ved afbryderkontakten, før ethvert mekanisk arbejde påbegyndes. Når den roterende enhed er i drift, skal den være fuldstændigt omsluttet af en afskærmning, der opfylder kravene i gældende sikkerhedsstandarder. En afskærmning, der kan fjernes uden værktøj, er ikke acceptabel til permanente installationer. Afskærmningen skal være i stand til at indeholde et projektil som følge af koblingssvigt ved enhedens maksimale nominelle hastighed. Derudover skal løfteudstyr, der bruges til at placere motoren og reduktionsgearet, være klassificeret til mindst 150 % af den tungeste komponentvægt, og løftepunkter skal være tydeligt identificeret på både motor- og reduktionshuset.
Metoderne og dataene, der præsenteres i denne artikel, afspejler standard industriel praksis for fastgørelse af en gearreduktion til en elektrisk motor. Specifikke drejningsmomentværdier, justeringstolerancer og servicefaktorer skal altid verificeres i forhold til dokumentationen leveret af producenten af de specifikke motor-, reduktions- og koblingskomponenter, der anvendes i installationen.