Fremstilling af gear og aksel
Proces: materialeinspektion → råemnedrejning → grovbearbejdning/finbearbejdning (slibning/formning/slibning) → præcisionsslibning/bearbejdning af tandhjul → overfladebehandling → slutinspektion. Mulighed: højpræcisionsgearbearbejdning og fleksible bearbejdningscentre producerer tandhjul, der rutinemæssigt opfylder ISO Grade 4-nøjagtighed. Fordele: multi-operation integration og værktøjskontrol reducerer profilfejl og termisk forvrængning; fleksible linjer understøtter specialordrer med små batch- og multispecifikationer.
Varmebehandling
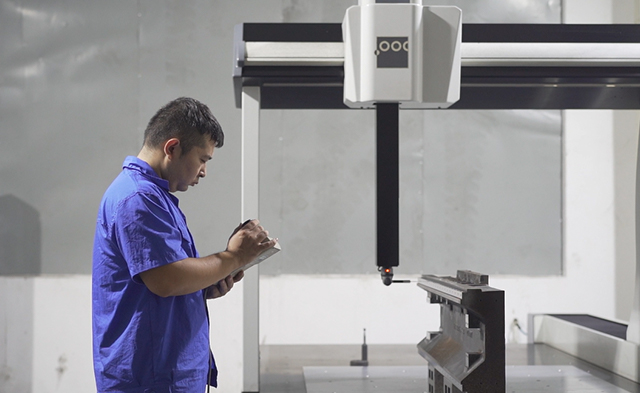
Process type: Carburizing and quenching + tempering / Other surface hardening processes (selected according to product requirements). Udstyr og kontrol: Ved at bruge multi-zone temperaturkontrol til multi-formål ovne og stram styring af bratkølingsmediet opnås ensartede karburerede lag og kontrollerbar bratkølingshårdhed. Indikatorer og kvalitetssikring: Overfladehårdheden, karbureringsdybden, kernens sejhed osv. har alle gennemgået hårdhedstest og metallografisk inspektion, før de forlader fabrikken, hvilket sikrer tandoverfladens slidstyrke og tandrodens udmattelsesbestandighed. Fordel: Den meget stabile varmebehandling øger gearenes slidstyrke og udmattelseslevetid markant, hvilket er en afgørende faktor for den langsigtede pålidelige drift af store og kraftige reduktionsgear.
Gearkassehus & storkomponentbearbejdning
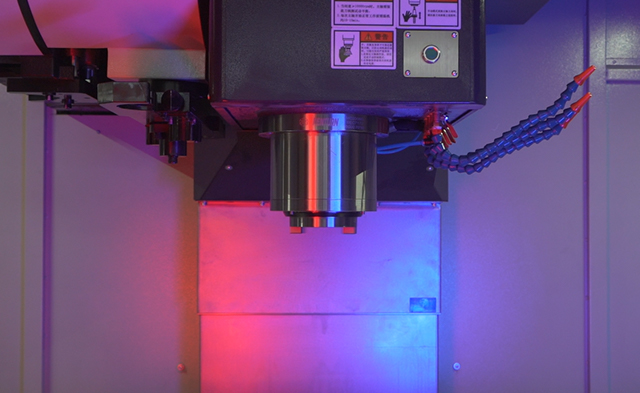
Bearbejdningsproceduren omfatter grovbearbejdning af støbegods, CNC-skru- og finishfræsning, præcisionsboring og monteringspositioneringshulbearbejdning. Nøglepunkter: Værktøjsmaskiner med høj stivhed og armaturdesign sikrer husets fladhed, koaksialitet og installationsnøjagtighed, hvilket reducerer samlingsbelastningen og forbedrer driftsstabiliteten. Overfladebehandling: Tabt skumstøbning kombineret med præcisionsbearbejdning forbedrer overfladefinish og dimensionskonsistens af gearkassehuset.
Termisk balance, dynamisk balance og støjkontrol
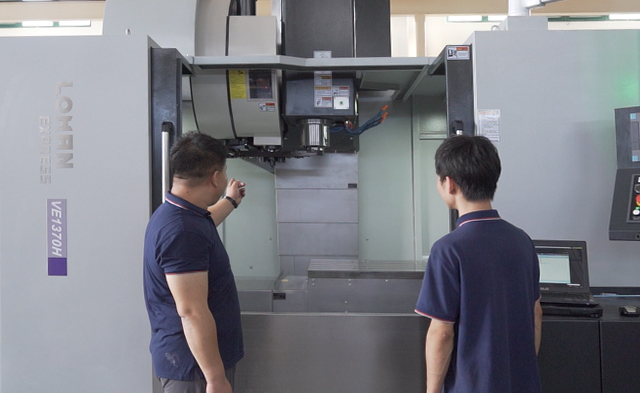
Før og efter montering gennemgår hver roterende komponent rotordynamisk balancetest og støjvibrationsanalyse. Ved at optimere tandprofiltrimningen, pasformen og smøredesignet undertrykkes støj ved kilden, og transmissionseffektiviteten forbedres. Resultat: Sørg for ingen unormal vibration eller støj under driften af hele maskinen, og tilpas til applikationer, der er følsomme over for støj (såsom vindkraft, præcisionsfremstilling osv.).
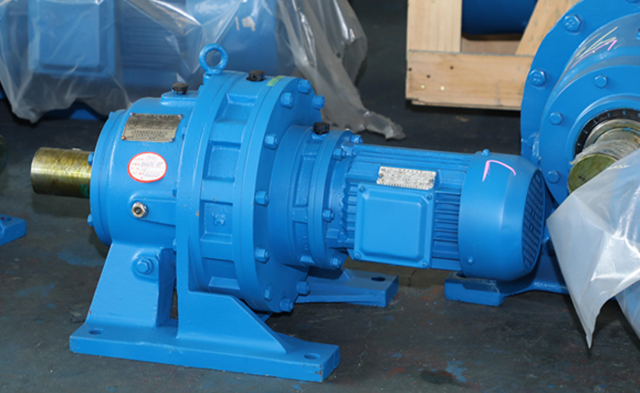
Montering og tætning
Samlingen udføres i overensstemmelse med standard driftsprocedurer (SOP) og moment/gab kontrol; strenge tætnings- og lækageforebyggende foranstaltninger vedtages ved vigtige samlinger. Komponentstyrings- og samlingssporbarhedssystemet sikrer, at kilden til dele og samlingsprocessen for hvert produkt kan spores.
Kontakt os
-
Fabriksadresse
No. 10, Taiyao North Road, Yaowang Town, Taixing City, Jiangsu-provinsen, Kina
-
Telefon
86-139 5115 9007
Copyright © TAIXING REDUCER CO., LTD. Rights Reserved.
Kina producent af industrielle gear reducering Tilpasset leverandør af hastighedsreduktion