Hvad er en ekstruderhærdet gearreducer?
An ekstruderhærdet gearreduktion er en kraftig hastighedsreduktion med kassehærdede, slebne tandhjulstænder - typisk 58-62 HRC på tandflanken - konstrueret til at drive enkeltskruede og dobbeltskruede ekstrudere under kontinuerlige forhold med højt drejningsmoment. Hærdede tandoverflader er den eneste forskel mellem en gearkasse, der holder sin nøjagtighed i årtier, og en, der udvikler tilbageslag, støj og vibrationer inden for få sæsoner efter produktion.
Ekstrudering er ikke en lejlighedsvis pligtapplikation. En plast- eller gummiekstruder kører døgnet rundt, skubber tyktflydende polymersmelte gennem en matrice med en næsten konstant skruehastighed og kan ramme drejningsmomentspidser under opstart, koldkørsel og råmaterialevariation. Reduktionen er det mekaniske hjerte i drivlinjen: den sætter motorhastigheden ned til de 20-150 o/min, der er typiske for ekstruderingsskruer, multiplicerer drejningsmomentet og skal gøre det med minimal nedetid. Det er derfor forståelse hvordan en industriel gearreduktion virker, og hvilken type der passer til dit drev betyder noget, før du sammensætter en specifikation.
Denne vejledning forklarer, hvad hærdet gearing ændrer sig i praksis, hvordan det kan sammenlignes med bløde og mellemhårde alternativer, hvilke valgparametre der betyder mest, og hvordan man matcher en reduktionsgear til en specifik ekstruderingsproces.
Hvorfor ekstrudere efterspørger hærdede gear
Ekstruderdrev svigter på grund af overfladetræthed, før de svigter på grund af styrke, hvilket er grunden til, at hærdede tandhjul er industriens standard for kontinuerlig ekstrudering.
Belastningscyklussen er straffende. Drift døgnet rundt betyder, at tandhjuls tænder passerer gennem maske millioner af gange om året, og ved hvert indgreb er Hertzian-kontaktbelastningen på tandflanken høj. Over tid initierer denne stress mikrorevner, der vokser til gruber. Bløde eller normaliserede gear ved ca. 180-220 HB har simpelthen ikke overfladetræthedsmodstanden til denne opgave. Deres flanker slides, tilbageslaget vokser, støjen stiger, og skruehastighedssignalet bliver ustabilt - hvilket viser sig direkte som dimensionsvariation i det ekstruderede produkt.
Den samme mekanisme slider små ekstrudergear på stationære maskiner: et messinggear i en letvægtsekstruder kan vise synligt slid efter et par måneders hobbybrug. I en industriel ekstruder er fysikken identisk, kun udskiftningsomkostningerne, nedetiden og skrothastigheden er tusindvis af gange højere. Hærdede gear, karbureret til 58-62 HRC og finish-slebet, modstår pitting og klæbende slid og bevarer reduktionens originale nøjagtighed i en langt større del af dens mekaniske levetid.
Tilføj termisk stress og forurening. Ekstruderhaller er varme, og polymerstøv eller nedbrudt materiale kan nå gearkassen gennem tætninger. Hærdede flanker tolererer marginal smøring og fin forurening langt bedre end blødere materialer, hvilket er den praktiske grund til, at processorer bliver ved med at specificere dem.
Hærdede vs. Medium-Hårde vs. Bløde tandoverflader
For valg af ekstruderdrev er tandoverfladehårdheden den mest afgørende parameter: den bestemmer belastningskapaciteten, levetiden og økonomien ved den eventuelle genopbygning.
| Parameter | Blød tandoverflade | Medium-hård tandoverflade | Hærdet tandoverflade |
|---|---|---|---|
| Typisk overfladehårdhed | HB 180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| Varmebehandling | Normaliserende eller dæmpende temperament | Induktionshærdning/nitrering | Karburering plus finishslibning |
| Relativ drejningsmomentkapacitet | 1.0 (grundlinje) | 1,5-1,8 | 2,5-3,0 |
| Stødbelastningsmodstand | Lav | Moderat | Høj |
| Pitting og slid liv | Korteste | Mellemliggende | Længst |
| Typisk effektivitet | 96-97 % | 97-98 % | 97-98,5 % |
| Egner sig bedst til | Intermitterende, let ekstruderdrift | Cykliske, mellemstærke linjer | Kontinuerlig 24/7 ekstrudering |
Karburerede og slebne gear foretrækkes til ekstrudere, fordi slibning korrigerer varmebehandlingsforvrængning, så flankeprofil og blynøjagtighed kan nå DIN klasse 5-6 kvalitet. Kombinationen af en hård taske og en hård, lavere kulstofkerne giver tænder, der modstår både overfladeskader og bøjetræthed. Mellemhårde gear sidder imellem og kan klare lettere cyklisk arbejde, men de forbliver marginale til polymerekstrudering døgnet rundt.
Udvælgelseskriterier for ekstruderreducer
Fire parametre bestemmer, om en reducer overlever ekstruderingsopgaver: drejningsmomentkapacitet og servicefaktor, forhold og udgangshastighed, termisk klassificering og monterings- eller trykarrangement.
Moment og servicefaktor
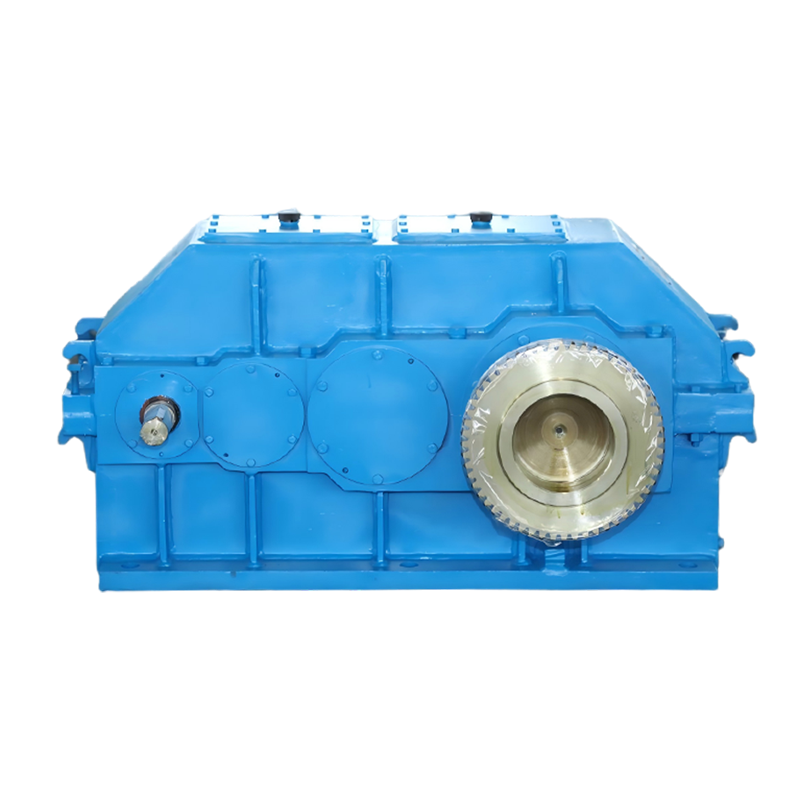
Størrelse af en ekstruder-reduktionsanordning med en servicefaktor på mindst 1,5 og 1,75-2,0 til dobbeltskruede linier eller højt fyldte forbindelser. Opstartsmoment, kold polymer og lejlighedsvise skruestop overstiger alle steady-state belastning. A hærdet tandoverflade cylindrisk gearreduktion er det konventionelle førstevalg her: det pakker højt drejningsmoment ind i et kompakt fodaftryk og absorberer de øjeblikkelige overbelastninger, der er typiske for ekstruderstart.
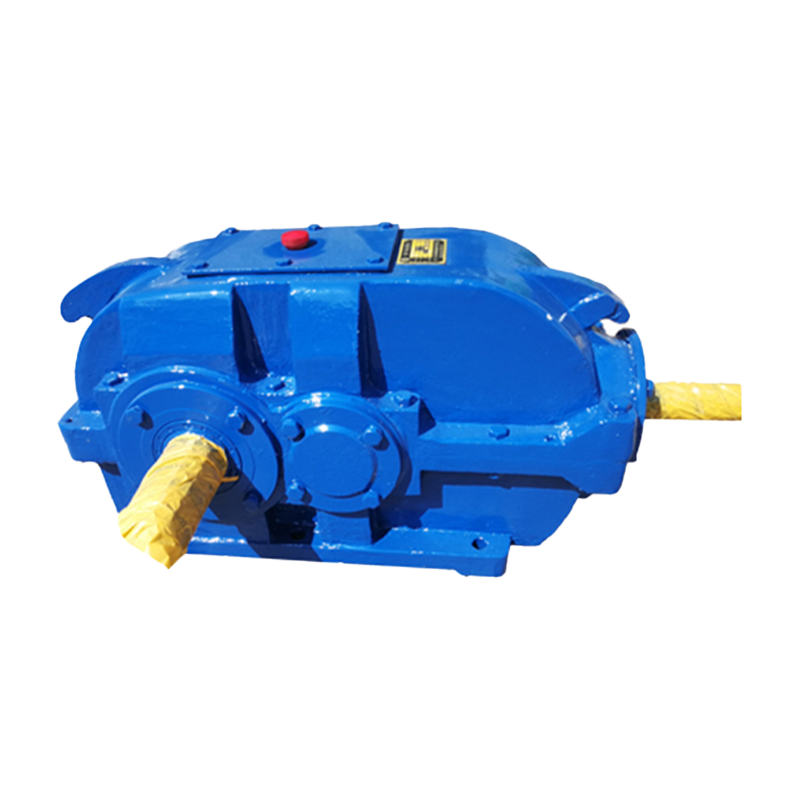 Cylindrisk tandhjulsreduktionsfabrikant med hård tandoverflade, fabrik Taixing Reducer er en producent og fabrik af Kina Hard-Tooth Surface Cylindrical Gear Reducer, med mange års erfaring i industriel spe... Se produkt →
Forhold og udgangshastighed
De fleste ekstruderskruer kører mellem 20 og 150 rpm. En to-trins spiralformet reduktionsgear med forhold fra ca. 10:1 til 25:1 dækker de fleste enkeltskrue linjer, mens dobbeltskrue blanding kan have behov for forhold over 25:1 ved højere inputhastigheder. Vælg det forhold, der placerer normal drift ved 60-80 % af reduktionsmotorens nominelle udgangshastighed, hvilket giver margen uden at overskride toget.
Termisk klassificering og kontinuerlig effekt
En reduktionsgear kan have nok mekanisk drejningsmoment, men alligevel overophedes i 24/7 service, så sammenlign den termiske effekt - ikke kun den mekaniske - med den faktiske motoreffekt. Hvis oliesumptemperaturen risikerer at overstige 85-90 grader Celsius, skal du specificere tvungen smøring med en køler eller øge rammestørrelsen. Hærdet gearing kører køligere på grund af lavere friktion, hvilket direkte reducerer termisk stress.
Montering, akselarrangement og tryk
Koaksiale reduktionsgearer passer til kompakte motor-on-top-layouts, parallel-aksel reduktionsgear giver lavere højde med store forhold, og planetariske reduktioner giver meget høj momenttæthed på korte centerafstande. Kontroller trykværdien, når skruens aksiale belastning bæres af reduktionslejet i stedet for et separat trykleje - en skjult omkostning ved mange eftermonteringer af ekstruderen. Bekræft også, at den hule boring, udgangsflange eller foddimension passer til ekstrudercylinderen uden akavede adaptere.
Fire fejltilstande, hærdede gear forhindrer
Pitting, ridser, bøjningstræthed og slibende slid tegner sig for næsten alle ekstrudergearkassefejl, og hærdning løser hver enkelt af dem.
- Pitting (overfladetræthed): gentagen kontaktspænding knækker flanken. Hærdede flanker ved 58-62 HRC modstår pitting mange gange længere end bløde flanker ved det samme overførte drejningsmoment.
- Afskrabninger (klæbende slid): en knækket oliefilm svejser og river mikroskopiske forbindelser på tandoverfladerne. Slibede, hærdede flanker med en finish på Ra 0,4-0,8 mikron er langt mere slidstærke.
- Træthed ved tandbøjning: overbelastning og fastklemning bøjer tandroden. Den hårde kerne under en hærdet sag holder roden stærk, mens sagen absorberer overfladeskader.
- Slibende slid: støv og nedbrudt polymeroverflademateriale fra flankerne. Hærdning forsinker tab af slibemiddel og bevarer det tilbageslag, som ekstruderingskvaliteten kræver.
Sløringskontrol er en direkte kvalitetshåndtag: en slidt gearkasse producerer pulsering ved skruen, og pulsering bliver vægtykkelsesvariation i rør, film og profil. Derfor specificerer processorer hærdet jordgear, selv når den oprindelige købspris er højere.
Tilpasning af reducer til din ekstruderingsproces
Den rigtige reduktionsfamilie følger processen: enkeltskruede linier favoriserer hærdede spiralformede reduktioner, højhastighedsblanding favoriserer planetariske typer, og fleksible anlæg foretrækker modulære gearkasser.
| Ekstruderingsproces | Typisk skruehastighed | Pligtkarakter | Anbefalet reduktionsfamilie |
|---|---|---|---|
| Enkeltskruet film, plade og rør | 30-120 rpm | Kontinuerligt, stabilt drejningsmoment | Hærdet skrueformet / parallel aksel |
| Dobbeltskrueblanding | 150-600 rpm | Høj power density, axial thrust | Planetgear reduktionsgear |
| Gummi og elastomer ekstrudering | 10-60 rpm | Meget højt drejningsmoment, høj varme | Hærdet cylindrisk, generøs servicefaktor |
| Profilering og pelletisering med hyppige stop | 20-150 rpm | Cyklisk starter og stopper | Modulær kraftig gearkasse |
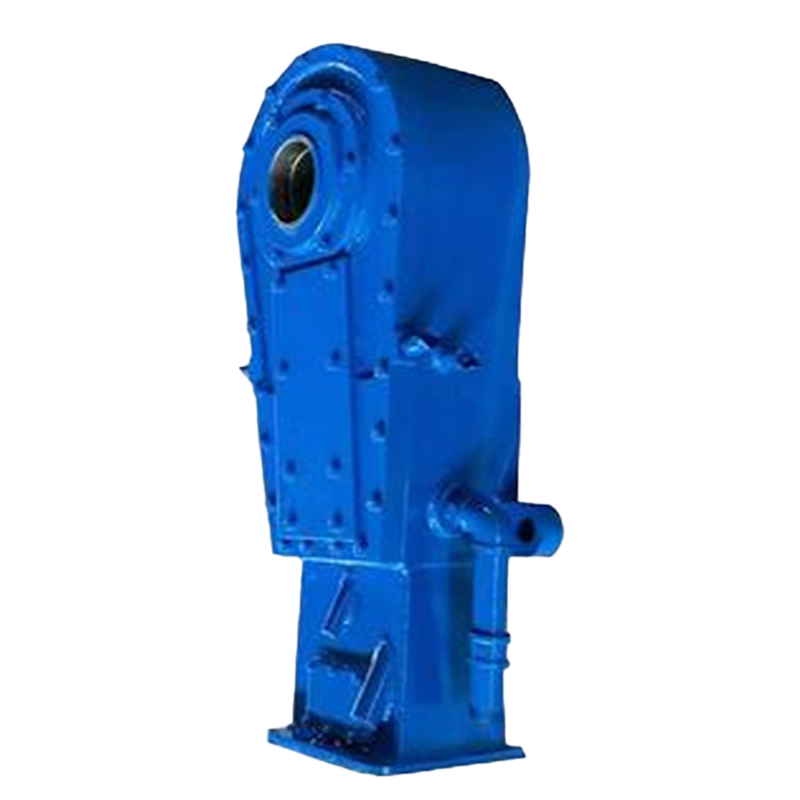
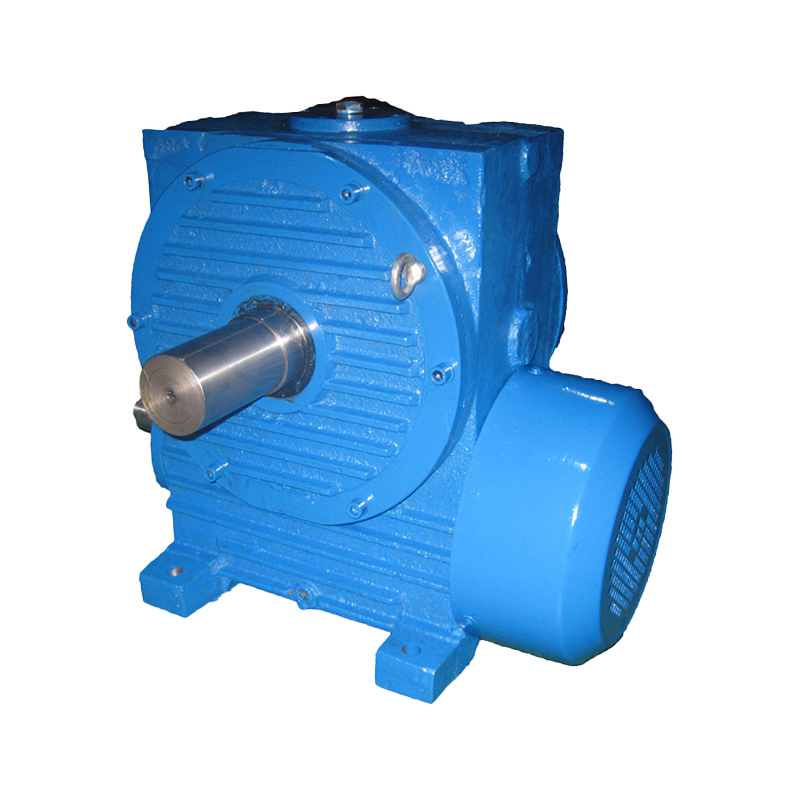
For en typisk enkeltskruet linie giver den hærdede cylindriske familie den bedste balance mellem drejningsmoment, effektivitet og omkostninger, når den er dimensioneret med en passende servicefaktor. Hvor pladsen er trang, og effekttæthed er prioriteret, a planetgear reduktion giver højere drejningsmoment pr. volumenhed med flere planettrin. For anlæg, der ofte omkonfigurerer linjer eller ændrer processer, en modulær kraftig gearkasse tillader udskiftelige komponenter og enklere forholdsændringer i løbet af linjens levetid.
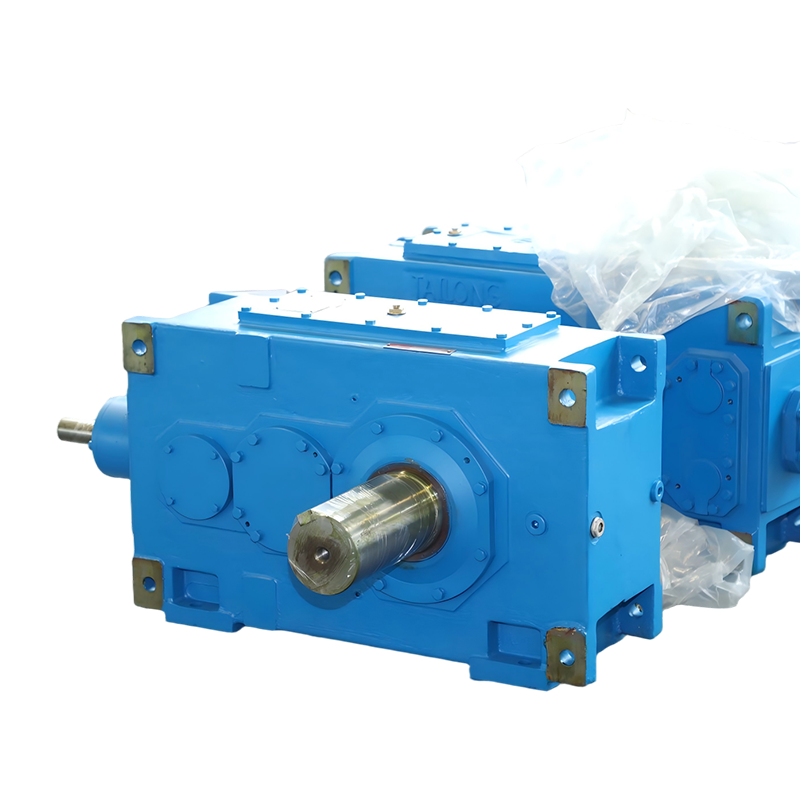 Modulær Heavy-Duty Gearkasse Producent, Fabrik Taixing Reducer er en China Modular Heavy-Duty Gearkasse producent og fabrik, med mange års erfaring i industriel hastighedsreduktion. Hele... Se produkt →
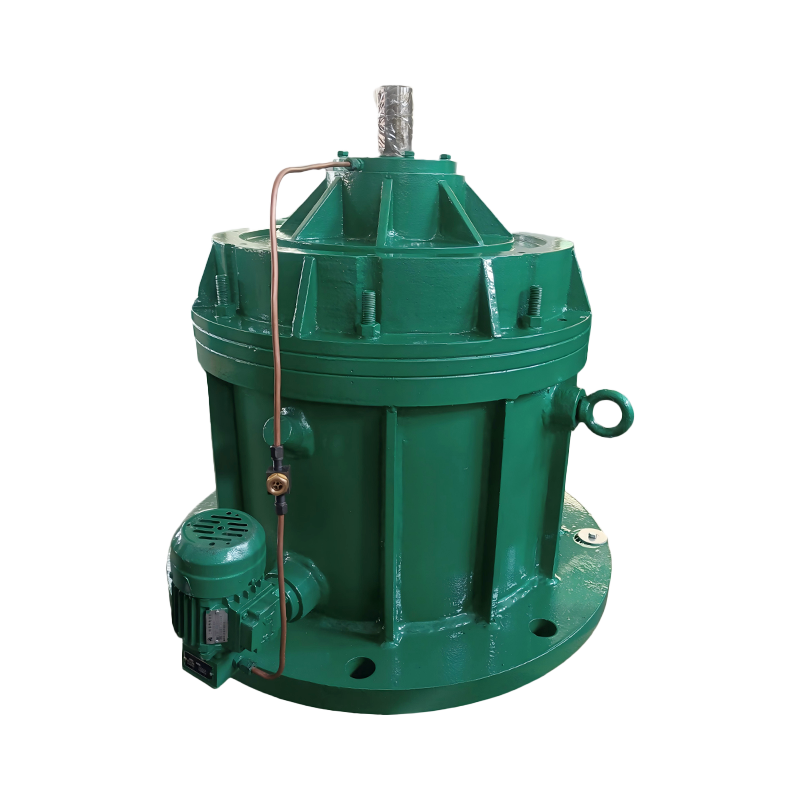 Planetgear Reducers Producent, Fabrik Taixing Reducer er en Kina Planetary Gear Reducers producent og fabrik med mange års erfaring i industriel hastighedsreduktion. Engros... Se produkt →
Ekstruderhærdet Gear Reducer Købstjekliste
Gennemfør disse syv punkter, før du bestiller; hver enkelt har forårsaget en reel udskiftning eller ombygning i ekstruderingsanlæg.
- Beregn det nødvendige udgangsmoment: motoreffekt (kW) x 9550 divideret med skruehastighed (rpm), multipliceret med en servicefaktor på mindst 1,5.
- Angiv tandoverfladehårdhed på mindst 58 HRC karbureret til kontinuerlig ekstrudering; accepter kun induktionshærdning for lette cykliske ledninger.
- Sammenlign termisk effekt med gennemsnitlig kontinuerlig belastning, ikke kun motorens typeskilt.
- Bekræft tilgængelige forhold i forhold til skruehastighedsvinduet: 20-150 rpm for de fleste plasttyper, op til 600 rpm for blanding.
- Bekræft trykbelastningsværdien, når skruens aksiale kraft trænger ind i reduktionshuset.
- Gennemgå smøretilstand: stænk for små intermitterende linjer, tvungen cirkulation med køling 24/7 og høje omgivelsestemperaturer.
- Anmod om målte støj-, vibrations- og gearnøjagtighedsdata i DIN- eller ISO-klasser, ikke kun katalogklassificeringer.
FAQ: Ekstruderhærdede gearreducere
Hvad betyder "hærdet" i en hærdet gearreduktion?
Hærdet refererer til tandhjulets overflade. Gearet er karbureret eller induktionshærdet, så flanken når høj hårdhed, mens kernen forbliver sej. I industrielle ekstruderreducere er standardspecifikationen kassehærdet til 58-62 HRC med en slebet finish.
Hvor længe skal en hærdet gearreduktion holde før en ombygning?
Med korrekt dimensionering, smøring og køling kan en hærdet reduktionsgear i ekstruderingsservice køre 50.000-100.000 timer, før der er behov for gearskifte - typisk 10-15 års kontinuerlig produktion - mod kun få år for blød gearing under samme belastning.
Kan jeg bruge en transportørreduktion på en ekstruder?
Ikke uden omberegning. Ekstrudere kræver en højere servicefaktor, konstant drejningsmoment og reel termisk kapacitet. En transportørreduktion kan have det samme forhold, men mangler den termiske bedømmelse til ekstrudering døgnet rundt, så den vil overophedes eller grube længe før dens nominelle levetid.
Hvorfor slides små ekstrudergear så hurtigt?
Fordi de ofte er lavet af blødt messing eller sintret stål for at reducere omkostningerne, og slid er grundlæggende et overfladehårdhedsproblem. Den samme grund til, at industrielle ekstruder-reduktionsanordninger specificerer hærdede flanker gælder: hårdhed, ikke råstyrke, kontrollerer glideslid og grubetæring.
Endelig anbefaling
En ekstruderhærdet gearreduktion tjener sin præmie gennem længere levetid, stabilt tilbageslag, lavere driftstemperatur og færre uplanlagte stop. Den praktiske købsregel er enkel: Størrelsesmoment med en servicefaktor på mindst 1,5, insister på karburerede og slebne tandflanker, og kontroller den termiske vurdering i forhold til dit værste kontinuerlige tilfælde.
Før du færdiggør specifikationen, skal du gennemgå vores planetgear reduktion technical guide hvis din proces kører med høj inputhastighed eller snævre centerafstande; Planetarrangementer slår ofte spiralformede arrangementer i det regime. Efter levering skal du følge installations- og idriftsættelsesnoter til højeffektreduktion , fordi monteringsnøjagtighed og justering bestemmer en stor del af levetiden.
Taixing Reducer Co., Ltd. har fremstillet disse reduktionsfamilier siden 1984, med in-house gearslibning op til 3 meter, hobbing op til 3,2 meter, 16 serier, mere end 10.000 specifikationer og en årlig produktion på 200.000 enheder - inklusive ikke-standard ekstruderdrev konfigurationer. Denne fremstillingsdybde er det, der holder en hærdet gearreduktion til en engangsinvestering i stedet for en tilbagevendende udgift.